


Autore: Dottore di ricerca. Dany Huang
CEO e responsabile ricerca e sviluppo, TOB New Energy

Dottorato di ricerca. Dany Huang
Direttore Generale/Responsabile Ricerca e Sviluppo · Amministratore Delegato di TOB New Energy
Ingegnere Superiore Nazionale
Inventore · Architetto di sistemi di produzione di batterie · Esperto di tecnologia avanzata delle batterie
1. Introduzione al processo di calandratura nella produzione di batterie
Nella produzione di batterie agli ioni di litio-, la qualità dell'elettrodo determina in gran parte le prestazioni finali della cella. Sebbene il rivestimento riceva spesso la massima attenzione durante le prime fasi dello sviluppo, il processo di calandratura svolge un ruolo altrettanto critico nel definire la struttura meccanica, la densità e la porosità dell'elettrodo. Senza un'adeguata calandratura, anche un elettrodo ben-rivestito potrebbe non riuscire a raggiungere la densità di energia, la durata del ciclo o la capacità di velocità richieste. Per questo motivo, la calandratura è considerata una delle fasi di finitura chiave nella fabbricazione degli elettrodi, influenzando direttamente sia le prestazioni elettrochimiche che la consistenza della produzione.
Un tipico processo di produzione degli elettrodi comprende la miscelazione dell'impasto liquido, il rivestimento, l'essiccazione, la calandratura e il taglio. Dopo che l'impasto liquido è stato rivestito sul collettore di corrente utilizzando una macchina di rivestimento per batterie, l'elettrodo essiccato ha solitamente una struttura relativamente allentata. Le particelle di materiale attivo, gli additivi conduttivi e il legante formano una rete porosa necessaria per il trasporto degli ioni, ma la densità è spesso troppo bassa per la progettazione pratica delle celle. Se l'elettrodo viene utilizzato senza ulteriore elaborazione, la densità energetica volumetrica della batteria sarà limitata e il contatto tra le particelle potrebbe non essere sufficiente a garantire una conduttività stabile.
È qui che la calandratura diventa essenziale. Facendo passare l'elettrodo rivestito attraverso una coppia di rulli di precisione, lo spessore dell'elettrodo viene ridotto mentre il materiale viene compattato ad una densità controllata. Questa compattazione migliora il contatto delle particelle, riduce la resistenza interna e consente di impacchettare più materiale attivo nello stesso volume. Allo stesso tempo, il processo deve preservare una porosità sufficiente per consentire la penetrazione dell'elettrolita e la diffusione degli ioni. Raggiungere il corretto equilibrio tra densità e porosità è una delle sfide ingegneristiche più importanti nella produzione di elettrodi per batterie.
Nella moderna produzione di batterie, la calandratura non viene utilizzata solo per migliorare le prestazioni ma anche per garantire la coerenza. Quando gli elettrodi vengono prodotti in grandi quantità, piccole variazioni di spessore o densità possono portare a differenze di capacità, impedenza e durata del ciclo. Per questo motivo, le linee pilota progettate per la verifica del processo solitamente includono un sistema di calandratura dedicato integrato in una soluzione completa di linea pilota a batteria, in modo che le condizioni di rivestimento, asciugatura e pressatura possano essere ottimizzate insieme anziché separatamente.
Poiché la tecnologia delle batterie continua ad evolversi verso una maggiore densità energetica ed elettrodi più spessi, l’importanza della calandratura diventa ancora maggiore. I catodi ad alto contenuto di nichel, gli anodi contenenti silicio e i materiali delle batterie allo stato solido richiedono tutti un controllo più preciso della struttura dell'elettrodo rispetto ai prodotti chimici precedenti. In questi sistemi, una compressione eccessiva può bloccare il trasporto degli ioni, mentre una compressione insufficiente può ridurre la conduttività e la stabilità meccanica. Comprendere come controllare la densità di compattazione e la porosità è quindi essenziale sia per i laboratori di ricerca che per i produttori industriali.
Questo articolo spiega in dettaglio il processo di calandratura, concentrandosi su come interagiscono pressione, spessore, densità e porosità e su come questi parametri possono essere controllati in ambienti di laboratorio, pilota e di produzione. La discussione si basa sull'esperienza pratica degli ingegneri nella progettazione di apparecchiature per batterie e nello sviluppo del processo degli elettrodi, con l'obiettivo di aiutare ricercatori e ingegneri a selezionare le condizioni di calandratura corrette per i diversi tipi di batterie.
 |
 |
2. Cos'è la calandratura degli elettrodi e come funziona
La calandratura dell'elettrodo, nota anche come pressatura a rullo o compattazione, è il processo di passaggio di un elettrodo rivestito ed essiccato attraverso una coppia di rulli per ridurne lo spessore e aumentarne la densità. Lo scopo di questa operazione è migliorare il contatto tra le particelle, aumentare la conduttività elettrica e regolare la porosità dell'elettrodo a un livello adatto all'infiltrazione dell'elettrolita e al trasporto degli ioni. Sebbene il principio sembri semplice, il processo vero e proprio richiede un controllo preciso della pressione, della distanza tra gli spazi, della temperatura e della tensione del nastro per ottenere risultati coerenti.
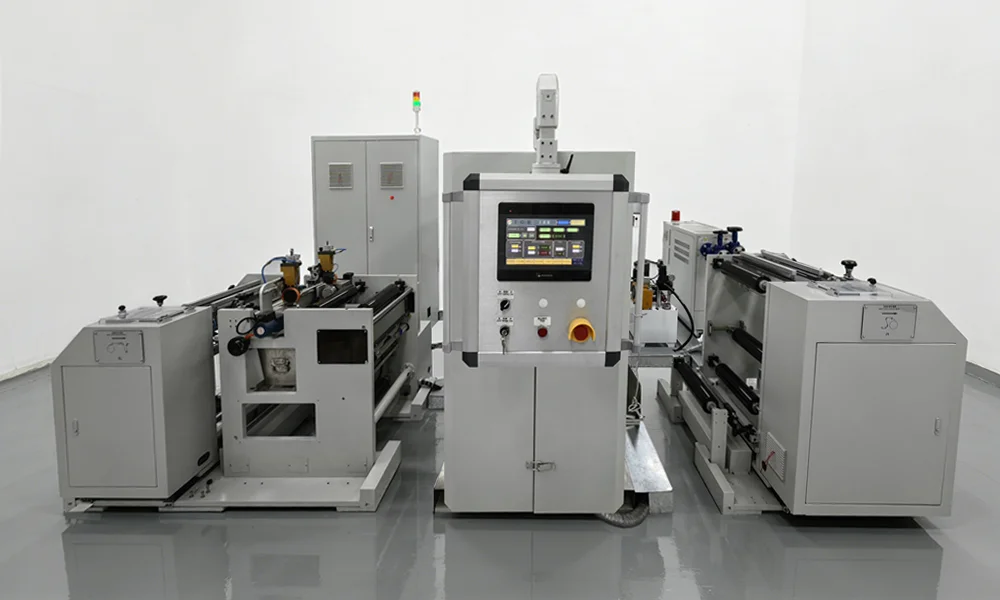
Un tipico sistema di calandratura è costituito da due rulli temprati montati su un telaio rigido. La distanza tra i rulli può essere regolata con elevata precisione, solitamente tramite un sistema di controllo servo o idraulico. Quando l'elettrodo passa tra i rulli, la pressione applicata comprime lo strato di rivestimento e deforma leggermente il foglio collettore di corrente. La riduzione dello spessore dipende dallo spessore del rivestimento iniziale, dalle proprietà meccaniche dell'elettrodo e dalla pressione applicata. Poiché la struttura dell'elettrodo è composta da particelle di materiale attivo, legante e additivi conduttivi, il suo comportamento sotto compressione è più complesso di quello di una lamiera metallica uniforme.
La moderna produzione di batterie utilizza apparecchiature specializzate note come calandre per batterie per garantire un controllo accurato di questi parametri. A differenza delle semplici presse a rulli da laboratorio, le calandre industriali sono progettate per mantenere una pressione e uno spazio stabili su tutta la larghezza dell'elettrodo. Ciò è particolarmente importante per gli elettrodi larghi utilizzati nelle celle a sacca e nelle celle prismatiche, dove la compressione non uniforme può portare a differenze nel carico e nelle prestazioni lungo il rotolo.
In molti casi, i rulli vengono riscaldati durante il funzionamento. Il riscaldamento ammorbidisce il legante, tipicamente PVDF o polimeri simili, consentendo alle particelle di riorganizzarsi più facilmente sotto pressione. Questo processo, noto come calandratura a caldo, può produrre superfici degli elettrodi con densità più elevata e più lisce rispetto alla pressatura a freddo. Tuttavia, una temperatura o una pressione eccessiva possono danneggiare il rivestimento, causare fessurazioni o ridurre eccessivamente la porosità. Pertanto, la condizione di calandratura ottimale deve essere determinata sperimentalmente per ciascun sistema di materiale.
Un altro aspetto importante della calandratura è il controllo della tensione. Durante la lavorazione da rotolo-a-, l'elettrodo viene trasportato attraverso più macchine, tra cui rivestimento, asciugatura, calandratura e taglio. Se la tensione del nastro non viene controllata adeguatamente, il foglio potrebbe allungarsi o raggrinzirsi quando passa attraverso i rulli, con conseguente variazione di spessore. Per questo motivo, le calandre utilizzate nella ricerca e nella produzione pilota sono spesso integrate in una configurazione completa di apparecchiature di ricerca e sviluppo di batterie, dove tensione, velocità e pressione possono essere regolate insieme.
L'efficacia della calandratura viene solitamente valutata misurando lo spessore, la densità e la porosità dell'elettrodo dopo la pressatura. Questi parametri determinano la quantità di materiale attivo che può essere impacchettato nella cella e la facilità con cui gli ioni di litio possono muoversi attraverso l'elettrodo durante la carica e la scarica. Poiché queste proprietà influiscono direttamente sulle prestazioni della batteria, comprendere la relazione tra pressione, densità e porosità è essenziale per l’ottimizzazione del processo.
Nella sezione successiva esamineremo perché la calandratura ha un’influenza così forte sulle prestazioni della batteria e come cambia la struttura dell’elettrodo durante la compressione.
3. Perché la calandratura è fondamentale per le prestazioni della batteria
Nella produzione di batterie agli ioni di litio-, il processo di calandratura determina direttamente la quantità di materiale attivo che può essere impacchettato nell'elettrodo e l'efficienza con cui gli elettroni e gli ioni possono muoversi attraverso la struttura. Anche quando la qualità del rivestimento è buona, una calandratura inadeguata può portare a un’elevata resistenza interna, a una scarsa stabilità del ciclo o a una densità di energia insufficiente. Per questo motivo la calandratura non è semplicemente una fase di finitura meccanica, ma un processo critico che definisce la microstruttura finale dell’elettrodo.
Dopo il rivestimento e l'essiccazione, l'elettrodo solitamente ha una struttura relativamente sciolta e porosa. Le particelle del materiale attivo sono tenute insieme dal legante e gli additivi conduttivi formano percorsi per il trasporto degli elettroni, ma il contatto tra le particelle non è ancora ottimale. Se l'elettrodo viene utilizzato in questo stato, la conduttività elettrica potrebbe essere insufficiente e la densità di energia volumetrica sarà limitata perché rimane troppo spazio vuoto all'interno del rivestimento. La calandratura comprime l'elettrodo per ridurre questo spazio vuoto, migliorando sia la conduttività che l'efficienza dell'impaccamento.
Il primo effetto importante della calandratura è l'aumento della densità degli elettrodi. Quando viene applicata la pressione, le particelle si avvicinano e lo spessore totale diminuisce. Una densità maggiore consente di immagazzinare più materiale attivo nello stesso volume, il che aumenta direttamente la densità energetica della batteria. Ciò è particolarmente importante per applicazioni come veicoli elettrici e sistemi di accumulo di energia, dove è richiesta un’elevata capacità volumetrica. Negli ambienti pilota e di produzione, la densità target viene solitamente specificata come parametro di processo chiave e la calandra deve essere in grado di mantenere questo valore in modo coerente su rulli di elettrodi lunghi.
Il secondo effetto importante è il miglioramento del contatto elettrico. In un elettrodo poroso, gli elettroni devono viaggiare attraverso una rete formata da particelle di materiale attivo e additivi conduttivi. Se le particelle non vengono premute insieme a sufficienza, la resistenza di contatto aumenta e la batteria potrebbe mostrare prestazioni scadenti. La calandratura riduce la distanza tra le particelle e migliora la rete conduttiva, diminuendo la resistenza interna e consentendo un funzionamento con corrente più elevata. Questo è uno dei motivi principali per cui è necessaria la calandratura anche quando lo spessore del rivestimento è già corretto.
Tuttavia, aumentare eccessivamente la densità può creare nuovi problemi. Man mano che l'elettrodo diventa più compatto, la porosità diminuisce. La porosità è necessaria perché l'elettrolita deve penetrare nell'elettrodo per consentire agli ioni di litio di spostarsi tra le particelle. Se i pori diventano troppo piccoli o troppo pochi, l’elettrolita non può bagnare completamente l’elettrodo e il trasporto degli ioni diventa più lento. Ciò potrebbe portare a scarse prestazioni ad alta-velocità, a una capacità ridotta a basse temperature o a un aumento della polarizzazione durante il ciclo. Pertanto, l’obiettivo della calandratura non è semplicemente quello di rendere l’elettrodo il più denso possibile, ma di raggiungere il corretto equilibrio tra densità e porosità.
Nel lavoro pratico di ingegneria, questo equilibrio è uno dei parametri più difficili da controllare. Materiali diversi richiedono densità diverse e anche lo stesso materiale potrebbe necessitare di porosità diverse a seconda del design della cella. Ad esempio, gli elettrodi spessi utilizzati nelle celle ad alta-energia spesso richiedono una porosità maggiore per consentire una penetrazione sufficiente dell'elettrolita, mentre gli elettrodi sottili per le celle ad alta-energia possono essere pressati con maggiore forza per ridurre la resistenza. A causa di queste differenze, le condizioni di calandratura sono solitamente ottimizzate insieme ai parametri di rivestimento in una soluzione completa di linea pilota per batteria, dove spessore, carico e densità possono essere regolati in modo coordinato.
Un altro motivo per cui la calandratura è fondamentale è il suo effetto sulla stabilità meccanica. Durante ripetute operazioni di carica e scarica, l'elettrodo si espande e si contrae mentre gli ioni di litio entrano ed escono dal materiale attivo. Se la struttura dell'elettrodo è troppo allentata, le particelle potrebbero perdere il contatto e la capacità diminuirà rapidamente. Se la struttura è troppo densa, lo stress interno può causare fessurazioni o delaminazioni. Una corretta calandratura crea una struttura sufficientemente compatta da mantenere un buon contatto ma comunque sufficientemente flessibile da tollerare variazioni di volume. Questo equilibrio è essenziale per una lunga durata, soprattutto nei materiali ad alta-capacità come gli anodi contenenti silicio-.
Poiché la calandratura influenza allo stesso tempo la conduttività elettrica, il trasporto ionico, la resistenza meccanica e la densità di energia, è considerata una delle fasi più delicate nella produzione degli elettrodi. Piccoli cambiamenti nell'impostazione della pressione o dell'intervallo possono portare a differenze misurabili nelle prestazioni della batteria. Per questo motivo, le moderne fabbriche di batterie utilizzano sistemi di calandratura di precisione in grado di controllare la pressione, il gap e la temperatura con elevata precisione, garantendo che ogni metro di elettrodo soddisfi le specifiche richieste.
Per capire come controllare correttamente il processo è necessario esaminare la relazione quantitativa tra pressione, spessore, densità e porosità, di cui si parlerà nella sezione successiva.
4. Relazione tra pressione, densità, spessore e porosità
Durante il processo di calandratura, diversi parametri fisici cambiano contemporaneamente. Quando viene applicata la pressione dai rulli, lo spessore dell'elettrodo diminuisce, la densità aumenta e la porosità diminuisce. Questi cambiamenti non sono indipendenti, ma sono strettamente correlati attraverso la massa e il volume del rivestimento. Comprendere questa relazione è essenziale per selezionare le corrette condizioni di calandratura e per prevedere come si comporterà la struttura dell'elettrodo dopo la pressatura.
La densità dell'elettrodo è definita come la massa del rivestimento divisa per il suo volume. Poiché la massa non cambia durante la calandratura, riducendo lo spessore si aumenta automaticamente la densità. Poiché la larghezza e la lunghezza dell'elettrodo rimangono pressoché costanti, la variazione di volume deriva principalmente dalla riduzione dello spessore. Pertanto, il controllo dello spazio tra i rulli è uno dei metodi principali per controllare la densità.
La porosità descrive la frazione di spazio vuoto all'interno dell'elettrodo. Rappresenta il volume che può essere riempito con l'elettrolita dopo l'assemblaggio della cella. La porosità è correlata alla densità attraverso la densità teorica dei materiali degli elettrodi. Se l'elettrodo fosse completamente solido e privo di pori, la sua densità sarebbe pari alla densità teorica. Negli elettrodi reali la presenza di pori riduce la densità effettiva. Dove ε è la porosità, ρ è la densità dell'elettrodo misurata. All'aumentare della pressione di calandratura, ρ aumenta e ε diminuisce. Ciò significa che una compressione più forte porta sempre a una porosità inferiore, ma la velocità di variazione dipende dalle proprietà meccaniche dell'elettrodo.
In pratica il rapporto tra pressione e densità non è perfettamente lineare. A bassa pressione, le particelle possono muoversi facilmente e la densità aumenta rapidamente. A pressioni più elevate, la struttura diventa più rigida e la compressione aggiuntiva produce cambiamenti minori. Questo comportamento è influenzato dal contenuto di legante, dalla distribuzione delle dimensioni delle particelle e dalla formulazione del rivestimento. Gli elettrodi con un elevato contenuto di legante sono generalmente più flessibili e possono essere compressi più facilmente, mentre gli elettrodi con particelle grandi o dure possono resistere alla deformazione e richiedere una pressione maggiore.
Il controllo dello spessore è un altro fattore importante. In molti processi produttivi, invece della pressione, viene specificato lo spessore target dopo la calandratura. L'operatore regola la distanza tra i rulli fino a ottenere lo spessore richiesto, quindi la densità risultante viene misurata. Questo metodo è pratico perché lo spessore può essere misurato online, mentre la densità solitamente richiede il campionamento. Tuttavia, ciò significa anche che lo spessore del rivestimento prima della calandratura deve essere ben controllato, altrimenti la densità finale varierà anche se l'impostazione del gap rimane la stessa. Questo è il motivo per cui il rivestimento e la calandratura vengono solitamente ottimizzati insieme in un sistema completo di produzione di elettrodi piuttosto che come fasi indipendenti.
Il compromesso-tra densità e porosità è particolarmente importante negli elettrodi ad alta-energia. L’aumento della densità consente di accumulare più materiale attivo nella cella, ma una riduzione eccessiva della porosità rende difficile la penetrazione dell’elettrolita nell’elettrodo. Una scarsa bagnatura può comportare un'elevata impedenza e una capacità ridotta, soprattutto a velocità di carica e scarica elevate. D’altra parte, l’aumento della porosità migliora il trasporto ionico ma riduce la densità energetica volumetrica. Trovare l’equilibrio corretto richiede sia test sperimentali che esperienza di processo, soprattutto quando si lavora con nuovi materiali.
Poiché questi parametri sono fortemente interconnessi, le moderne linee pilota e di produzione utilizzano sistemi di controllo integrati per mantenere stabili lo spessore del rivestimento, la pressione di calandratura e la tensione del nastro. In molti casi, l'unità di calandratura viene installata come parte di una linea di produzione completa di batterie in modo che il rapporto tra carico del rivestimento, densità di pressatura e prestazioni dell'elettrodo finale possa essere controllato entro un intervallo di tolleranza ristretto.
Nella sezione successiva discuteremo di come viene controllata la densità di compattazione nella pratica ingegneristica reale e di quali parametri di processo hanno la maggiore influenza sulla struttura finale dell'elettrodo.
5. Come controllare nella pratica la densità di compattazione
Nella produzione reale delle batterie, la densità di compattazione non è controllata da un singolo parametro, ma dall’effetto combinato di spessore del rivestimento, distanza tra i rulli, pressione applicata, composizione degli elettrodi e temperatura. Sebbene la densità possa essere calcolata dallo spessore e dal carico, il raggiungimento costante del valore target richiede un'attenta regolazione dell'intero processo dell'elettrodo. Per questo motivo, la calandratura viene solitamente ottimizzata insieme alla verniciatura e all'asciugatura anziché trattata come una fase indipendente.
Uno dei modi più diretti per controllare la densità è regolare la distanza tra i rulli della calandra. Quando lo spazio tra i rulli si riduce, l'elettrodo viene compresso con maggiore forza, risultando in uno spessore inferiore e una densità più elevata. Nelle apparecchiature moderne, lo spazio è controllato da sistemi servo o idraulici che possono mantenere tolleranze molto piccole anche durante il funzionamento continuo. Tuttavia, la sola impostazione del gap non garantisce che la densità finale sia corretta, poiché l'elettrodo può rispondere in modo diverso a seconda della sua composizione e dello spessore iniziale.
Lo spessore iniziale del rivestimento ha una forte influenza sul risultato finale della compattazione. Se il rivestimento prima della calandratura è più spesso del previsto, lo stesso spazio tra i rulli produrrà una densità maggiore. Se il rivestimento è più sottile, la densità sarà inferiore anche con la stessa impostazione. Per questo motivo, l’uniformità del rivestimento è essenziale per una calandratura stabile. In molti impianti pilota, rivestimento e pressatura sono installati nello stesso MSoluzione per linea pilota a batteriain modo che il carico, le condizioni di asciugatura e i parametri di pressatura possano essere abbinati durante lo sviluppo del processo.
La pressione applicata è un altro fattore critico. Sebbene lo spazio tra i rulli determini lo spessore finale, la pressione determina il modo in cui le particelle si riorganizzano all'interno del rivestimento. A bassa pressione, le particelle si muovono facilmente e riempiono gli spazi vuoti, provocando un rapido aumento di densità. Man mano che la struttura diventa più compatta, la pressione aggiuntiva produce cambiamenti minori perché le particelle sono già in stretto contatto. Questo comportamento non lineare significa che piccoli cambiamenti di pressione possono avere grandi effetti quando l’elettrodo è ancora allentato, ma solo effetti minori quando l’elettrodo è già denso. Gli operatori devono quindi regolare attentamente la pressione, soprattutto quando lavorano con materiali nuovi.
Anche la temperatura gioca un ruolo importante, soprattutto quando si utilizza la calandratura a caldo. La maggior parte degli elettrodi agli ioni di litio- contiene leganti polimerici come il PVDF, che diventano più morbidi a temperature elevate. Quando i rulli vengono riscaldati, il legante può scorrere leggermente sotto pressione, consentendo alle particelle di muoversi e riorganizzarsi più facilmente. Ciò spesso si traduce in una maggiore densità e superfici degli elettrodi più lisce rispetto alla pressatura a freddo. Tuttavia, una temperatura eccessiva può danneggiare il rivestimento o ridurre eccessivamente la porosità, il che può influire negativamente sulla penetrazione dell'elettrolita. Trovare la temperatura corretta fa quindi parte del processo di ottimizzazione della compattazione.
La formulazione del materiale ha un'influenza altrettanto forte sul controllo della densità. Gli elettrodi con un alto contenuto di legante sono generalmente più flessibili e più facili da comprimere, mentre gli elettrodi con un basso contenuto di legante potrebbero rompersi se la pressione è troppo elevata. Anche la distribuzione delle dimensioni delle particelle influisce sul comportamento di compattazione. Una miscela di particelle grandi e piccole può compattarsi in modo più efficiente rispetto a particelle di dimensioni uniformi, portando a una maggiore densità ottenibile. Gli additivi conduttivi e le particelle solide di elettrolita possono modificare ulteriormente le proprietà meccaniche del rivestimento, rendendo meno prevedibile la risposta alla pressione. A causa di questi effetti, le condizioni di calandratura devono spesso essere regolate quando cambia la formulazione dell'impasto liquido, anche se lo spessore target rimane lo stesso.
Negli ambienti di produzione, la densità viene solitamente verificata misurando lo spessore dell'elettrodo e il peso del rivestimento, quindi calcolando il valore offline. Poiché questo metodo non può fornire un feedback immediato, il funzionamento stabile dipende dal mantenimento di un carico di rivestimento costante e di condizioni di calandratura coerenti. Per questo motivo le linee industriali utilizzano la precisioneCalandra a batteriasistemi con controllo automatico del gap, monitoraggio della pressione e regolazione della tensione, garantendo che la struttura dell'elettrodo rimanga entro le specifiche durante i lunghi cicli di rivestimento.
Un adeguato controllo della densità è essenziale, ma non può essere considerato da solo. L’aumento della densità riduce sempre la porosità e la porosità è altrettanto importante per le prestazioni della batteria. Comprendere come controllare la porosità senza sacrificare la conduttività è il prossimo passo fondamentale per ottimizzare il processo di calandratura.
6. Controllo della porosità e suoi effetti sulle prestazioni elettrochimiche
La porosità è uno dei parametri strutturali più importanti in un elettrodo di batteria perché determina la facilità con cui l'elettrolita può penetrare nel rivestimento e l'efficienza con cui gli ioni di litio possono muoversi durante la carica e la scarica. Mentre l’alta densità migliora il contatto elettrico e la densità energetica, è necessaria una porosità sufficiente per mantenere una buona conduttività ionica. Il processo di calandratura deve quindi essere regolato in modo che l'elettrodo sia sufficientemente compatto per buone prestazioni elettriche ma comunque sufficientemente poroso per un efficace trasporto degli ioni.
Dopo l'essiccazione, l'elettrodo contiene una rete di pori formata dagli spazi tra le particelle. Questi pori vengono successivamente riempiti di elettrolita durante l'assemblaggio delle celle. Se la porosità è troppo elevata, l'elettrodo contiene troppo spazio vuoto, riducendo la densità di energia volumetrica e indebolendo la struttura meccanica. Se la porosità è troppo bassa, l'elettrolita potrebbe non penetrare completamente nel rivestimento, con conseguente scarsa bagnatura e aumento della resistenza interna. Entrambe le condizioni possono ridurre le prestazioni della batteria, motivo per cui il controllo della porosità è importante quanto il controllo della densità.
Durante la calandratura la porosità diminuisce all'aumentare della pressione. All'inizio della compressione, i pori grandi collassano facilmente e la densità aumenta rapidamente. Man mano che la struttura diventa più stretta, un’ulteriore compressione riduce principalmente i piccoli pori, che sono più difficili da eliminare. Ciò significa che l’effetto della pressione sulla porosità diventa più debole all’aumentare della densità. In pratica, questo comportamento consente agli ingegneri di perfezionare-la porosità apportando piccole modifiche vicino alla densità target, ma significa anche che una pressione eccessiva può ridurre improvvisamente la porosità più del previsto quando cambia la formulazione dell'elettrodo.
La porosità influenza fortemente la bagnatura dell'elettrolita. Quando la cella è piena di elettrolita, il liquido deve fluire nei pori e coprire la superficie delle particelle di materiale attivo. Se i pori sono troppo stretti o scarsamente collegati, l'elettrolita potrebbe non raggiungere tutte le regioni dell'elettrodo, lasciando alcune particelle inattive. Questo problema è più probabile che si verifichi negli elettrodi spessi, dove l'elettrolita deve percorrere una distanza maggiore. Per le celle ad alta-energia, mantenere una porosità sufficiente è quindi fondamentale anche se ciò riduce leggermente la densità.
Anche il trasporto degli ioni all'interno dell'elettrodo dipende dalla porosità. Durante la carica e la scarica, gli ioni di litio si muovono attraverso l'elettrolita contenuto nei pori. Se la porosità è bassa, i percorsi disponibili diventano stretti e tortuosi, aumentando la resistenza alla diffusione. Ciò può portare a una polarizzazione più elevata, a una capacità inferiore a correnti elevate e a prestazioni ridotte a basse temperature. Al contrario, una maggiore porosità migliora il trasporto ionico ma riduce la quantità di materiale attivo per unità di volume. Il valore ottimale dipende dall'applicazione e tipi diversi di batterie possono richiedere intervalli di porosità diversi.
Bisogna considerare anche la stabilità meccanica. Quando l'elettrodo è troppo poroso, le particelle potrebbero non essere collegate saldamente e l'espansione ripetuta durante il ciclo può causare la perdita di contatto. Quando l'elettrodo è troppo denso, può accumularsi stress interno, soprattutto nei materiali che cambiano volume durante la litiazione. Gli anodi contenenti silicio-sono un tipico esempio in cui una compressione eccessiva può accelerare la fessurazione e il deterioramento della capacità. Una corretta porosità consente alla struttura di assorbire le sollecitazioni meccaniche mantenendo una buona conduttività.
Poiché porosità, densità e spessore sono strettamente correlati, i parametri di calandratura devono essere regolati insieme al carico del rivestimento e alle condizioni di asciugatura. Nella produzione moderna, l'unità di calandratura è solitamente parte di un impianto completoLinea di produzione di batteriedove rivestimento, essiccazione, pressatura e taglio sono controllati come un unico processo. Questo approccio integrato consente di mantenere una porosità stabile su lunghi cicli di produzione, il che è essenziale per le batterie agli ioni di litio ad alte prestazioni--.
Nella sezione successiva esamineremo la struttura di una calandra a batteria e come il suo design meccanico consenta un controllo preciso della pressione, dello spazio vuoto e della temperatura durante la pressatura degli elettrodi.
7. Struttura di una calandra a batteria
Le prestazioni del processo di calandratura dipendono non solo dal materiale dell'elettrodo ma anche dalla precisione meccanica della calandra. Nella moderna produzione di batterie agli ioni di litio-, l'unità di calandratura deve mantenere una pressione stabile, uno spazio uniforme e una tensione costante sui lunghi rulli degli elettrodi. Anche piccole deviazioni di questi parametri possono causare variazioni di spessore, densità non uniforme o difetti meccanici. Per questo motivo, le calandre a batteria sono progettate con elevata rigidità, sistemi di controllo precisi e regolazione integrata della tensione per garantire risultati coerenti sia negli ambienti pilota che in quelli di produzione.
Una tipica calandra a batteria è costituita da due rulli temprati montati su un telaio-per carichi pesanti. I rulli sono generalmente realizzati in acciaio legato con elevata durezza superficiale per resistere all'usura durante un funzionamento prolungato. La finitura superficiale dei rulli deve essere molto liscia, poiché eventuali difetti sulla superficie dei rulli possono trasferirsi all'elettrodo durante la pressatura. Nelle apparecchiature di fascia alta-, la rugosità della superficie del rullo è controllata a livello di micron per garantire una compressione uniforme su tutta la larghezza della lamina.
Lo spazio tra i rulli determina lo spessore finale dell'elettrodo, quindi il controllo preciso dello spazio è una delle funzioni più importanti della macchina. I sistemi moderni utilizzano servomotori o attuatori idraulici per regolare la posizione del rullo con elevata precisione. I sensori monitorano continuamente lo spazio e compensano automaticamente la deformazione meccanica o l'espansione termica. Ciò è particolarmente importante quando si pressano elettrodi larghi, dove la forza applicata ai rulli può essere molto grande. Senza compensazione automatica, lo spazio al centro e ai bordi potrebbe variare, determinando una densità non uniforme lungo la larghezza dell'elettrodo.
Il controllo della pressione è strettamente correlato al controllo del gap ma ha uno scopo diverso. Mentre lo spazio definisce lo spessore finale, la pressione applicata determina il modo in cui le particelle si riorganizzano all'interno del rivestimento. Nella maggior parte delle calandre a batteria, la pressione viene generata da cilindri idraulici che spingono insieme i rulli con una forza controllata. La pressione deve rimanere stabile durante il funzionamento, anche quando lo spessore dell'elettrodo cambia leggermente. Le macchine di alta-qualità includono sistemi di feedback che regolano automaticamente la forza idraulica per mantenere condizioni di pressatura costanti.
Un'altra parte essenziale della macchina è il sistema di controllo della tensione del nastro. Durante la lavorazione da rotolo-a-, l'elettrodo viaggia attraverso le unità di rivestimento, asciugatura, calandratura e taglio. Se la tensione è troppo elevata quando l'elettrodo entra nella calandra, la lamina potrebbe allungarsi, risultando in un rivestimento più sottile dopo la pressatura. Se la tensione è troppo bassa, potrebbero formarsi delle grinze, causando una compressione non uniforme. Pertanto, le calandre utilizzate nella ricerca e nella produzione pilota sono spesso integrate in apparecchiature complete di ricerca e sviluppo di batterie o linee di produzione di elettrodi in cui la velocità e la tensione di ciascuna unità possono essere sincronizzate.
Anche il riscaldamento è comunemente incluso nei sistemi di calandratura a batteria. Molte macchine sono dotate di rulli riscaldati in grado di funzionare a temperatura controllata. Il riscaldamento ammorbidisce il legante all'interno dell'elettrodo, consentendo alle particelle di muoversi più facilmente durante la compressione. Ciò può migliorare l'uniformità della densità e la levigatezza della superficie, soprattutto per elettrodi spessi o materiali con un elevato contenuto di legante. Tuttavia, la temperatura deve essere controllata attentamente per evitare di danneggiare il rivestimento o di influenzare il collettore di corrente.
Negli ambienti pilota e di produzione, le calandre vengono solitamente installate tra il forno di essiccazione e l'unità di taglio come parte di un processo continuo. L'elettrodo esce dalla sezione di asciugatura, passa attraverso la calandra per raggiungere lo spessore desiderato, quindi passa alla fase successiva senza interruzioni. A causa di questo funzionamento continuo, la calandra deve mantenere condizioni stabili per lunghi periodi. Per questo motivo, le moderne fabbriche di batterie utilizzano raramente presse a rulli autonome e integrano invece la calandra in una linea di produzione completa di batterie in cui rivestimento, asciugatura, pressatura e taglio sono controllati insieme.
Comprendere la struttura meccanica della calandra aiuta a spiegare perché la temperatura, la pressione e l'intervallo devono essere regolati contemporaneamente. Uno degli esempi più importanti di questa interazione può essere visto nella differenza tra calandratura a caldo e calandratura a freddo, di cui parleremo nella sezione successiva.
8. Calandratura a caldo e calandratura a freddo
Nella produzione di elettrodi per batterie, la calandratura può essere eseguita a temperatura ambiente o con rulli riscaldati. Questi due metodi sono comunemente indicati come calandratura a freddo e calandratura a caldo. Sebbene il principio di base sia lo stesso, la temperatura dei rulli ha una forte influenza sul comportamento del materiale dell'elettrodo sotto pressione. La scelta del metodo corretto dipende dalla formulazione dell'elettrodo, dalla densità target e dalle proprietà meccaniche richieste del prodotto finale.
La calandratura a freddo è la forma più semplice di pressatura a rulli. L'elettrodo passa attraverso i rulli a temperatura ambiente e lo spessore viene ridotto esclusivamente dalla forza meccanica. Questo metodo viene spesso utilizzato nel lavoro di laboratorio perché l'attrezzatura è semplice e facile da usare. Per elettrodi sottili o materiali con basso contenuto di legante, la calandratura a freddo può produrre risultati accettabili. Tuttavia, quando è richiesta una densità maggiore, la pressione necessaria nella pressatura a freddo può diventare molto elevata, aumentando il rischio di fessurazione o delaminazione.
La calandratura a caldo riduce questo rischio riscaldando i rulli durante il funzionamento. La maggior parte degli elettrodi agli ioni di litio- utilizza leganti polimerici come il PVDF, che diventano più morbidi a temperature elevate. Quando il legante si ammorbidisce, le particelle all'interno del rivestimento possono riorganizzarsi più facilmente sotto pressione. Ciò consente all'elettrodo di raggiungere una densità più elevata senza applicare una forza meccanica eccessiva. Inoltre, la calandratura a caldo produce spesso una superficie più liscia, che migliora il contatto tra l'elettrodo e il separatore nella cella finita.
La temperatura deve essere controllata attentamente durante la calandratura a caldo. Se i rulli sono troppo freddi, il legante rimane rigido e l'effetto è simile alla spremitura a freddo. Se la temperatura è troppo elevata, il legante potrebbe scorrere eccessivamente, causando la deformazione del rivestimento o l'adesione alla superficie del rullo. In casi estremi, il surriscaldamento può danneggiare la pellicola del collettore di corrente o modificare la struttura del materiale attivo. Pertanto, la temperatura ottimale viene solitamente determinata sperimentalmente per ciascuna formulazione di elettrodi.
La calandratura a caldo è particolarmente utile per elettrodi spessi e progetti-con carico elevato. In questi elettrodi, la quantità di materiale attivo è elevata ed è necessaria una forte compressione per raggiungere la densità target. Senza riscaldamento, la pressione richiesta potrebbe superare il limite meccanico del rivestimento, causando crepe o perdita di adesione. Ammorbidendo il legante, la calandratura a caldo consente alla struttura di diventare più densa mantenendo l'integrità meccanica. Questo è uno dei motivi per cui le calandre riscaldate sono ampiamente utilizzate nelle linee pilota e di produzione per batterie ad alta-energia.
Un altro vantaggio della calandratura a caldo è la migliore uniformità della densità. Quando il legante è leggermente ammorbidito, le particelle possono muoversi più liberamente, riducendo le variazioni locali causate dalle irregolarità del rivestimento. Ciò semplifica il mantenimento di una densità costante su tutta la larghezza dell'elettrodo, il che è importante per le celle di-formato grande. Per questo motivo, gli impianti pilota progettati per la verifica del processo spesso utilizzano calandre riscaldate integrate in una soluzione completa di linea pilota della batteria in modo che l'effetto della temperatura, della pressione e del carico del rivestimento possa essere ottimizzato insieme.
Nonostante questi vantaggi, in alcuni casi viene ancora utilizzata la calandratura a freddo, soprattutto per i materiali sensibili alla temperatura o per la ricerca in fase iniziale-dove la flessibilità è più importante della densità massima. La scelta tra pressatura a caldo e a freddo non è quindi fissa, ma dipende dal sistema materiale e dalle prestazioni previste della batteria.
Nella sezione successiva esamineremo come le condizioni di calandratura differiscono tra linee di laboratorio, linee pilota e linee di produzione complete e perché il livello di precisione richiesto aumenta man mano che il processo si sposta verso la produzione industriale.
9. Calandratura nella linea laboratorio batterie, nella linea pilota batterie e nella linea di produzione batterie
I requisiti per la calandratura cambiano in modo significativo man mano che lo sviluppo delle batterie passa dalla ricerca di laboratorio alla produzione pilota e infine alla produzione su-scala su larga scala. In laboratorio, l'obiettivo principale è la flessibilità e la facilità di regolazione, mentre nelle linee pilota l'attenzione si sposta sulla stabilità e ripetibilità del processo. Nelle linee di produzione complete, il processo di calandratura deve funzionare ininterrottamente per lunghi periodi con variazioni minime. A causa di queste differenze, la progettazione del sistema di calandratura e il livello di precisione richiesto aumentano in ogni fase.
In un tipico ambiente di laboratorio, la calandratura viene eseguita utilizzando una piccola pressa a rulli con regolazione manuale della distanza. La larghezza dell'elettrodo è solitamente ridotta e la lunghezza di ciascun campione è breve, pertanto il mantenimento della perfetta uniformità non è fondamentale. I ricercatori cambiano spesso la formulazione dell'impasto liquido, lo spessore del rivestimento e le condizioni di pressatura, quindi l'attrezzatura deve consentire una regolazione rapida anziché un controllo automatico. In molti casi, la calandra fa parte di una linea compatta di Battery lab che comprende anche miscelazione, rivestimento, essiccazione e taglio su piccola scala. Lo scopo di questa configurazione è valutare i materiali e i parametri di processo di base, non simulare esattamente la produzione industriale.
Quando il progetto entra nella fase pilota, i requisiti diventano più esigenti. La larghezza dell'elettrodo aumenta, la lunghezza del rivestimento diventa molto più lunga e il processo deve essere ripetibile da un lotto all'altro. In questa fase la regolazione manuale non è più sufficiente, perché piccole differenze di pressione o di spazio possono portare a notevoli variazioni di densità. Le linee pilota utilizzano quindi calandre più avanzate con servocontrollo del gap, regolazione della pressione idraulica e sistemi di tensione integrati. Queste macchine sono solitamente installate in una configurazione continua da rotolo-a-rotolo in modo che rivestimento, asciugatura, calandratura e taglio possano operare insieme in condizioni controllate.
Un'altra importante differenza nelle linee pilota è la necessità di abbinare il processo di calandratura con il caricamento del rivestimento. Nel lavoro di laboratorio, lo spessore e la densità possono essere regolati in modo indipendente, ma nella produzione pilota il rapporto tra questi parametri deve rimanere stabile per lunghi periodi. Se lo spessore del rivestimento varia, cambierà anche la densità finale, anche se la distanza tra i rulli è fissa. Per questo motivo, la calandratura negli impianti pilota viene normalmente ottimizzata come parte di una soluzione completa di linea pilota di batterie in cui i parametri di rivestimento, asciugatura e pressatura vengono sviluppati insieme.
 |
 |
 |
Nelle linee di produzione complete, il processo di calandratura deve raggiungere il massimo livello di coerenza. I rotoli di elettrodi industriali possono essere lunghi centinaia o addirittura migliaia di metri e la densità deve rimanere entro una tolleranza ristretta lungo l'intero rotolo. Per raggiungere questo obiettivo, le calandre di produzione sono costruite con telai molto rigidi, rulli ad alta-precisione e sistemi di controllo automatico del feedback. I sensori monitorano continuamente lo spessore e la tensione e la macchina regola automaticamente la pressione o lo spazio per mantenere il valore target.
Le linee di produzione richiedono inoltre una produttività maggiore, il che significa che l'elettrodo si muove più velocemente attraverso i rulli. Ad alta velocità, anche piccole vibrazioni o disallineamenti possono causare difetti. Pertanto, le calandre industriali sono progettate con un forte supporto meccanico e un'accurata sincronizzazione con il resto della linea. Nella maggior parte degli stabilimenti, la calandra è integrata in una linea di produzione completa di batterie in cui ogni fase, dal rivestimento al taglio, è controllata dallo stesso sistema di automazione. Questa integrazione garantisce che la struttura dell'elettrodo rimanga stabile anche durante lunghi cicli di produzione.
Comprendere queste differenze è importante quando si progetta una nuova struttura. L'utilizzo di apparecchiature di tipo da laboratorio-in una linea pilota può portare a una densità instabile, mentre l'utilizzo di una pressione a livello di produzione-nelle prime ricerche potrebbe danneggiare l'elettrodo. Il sistema di calandratura deve quindi essere selezionato in base alla fase di sviluppo, con sufficiente flessibilità per la ricerca e sufficiente precisione per lo scale-up.
Anche con l'attrezzatura corretta possono verificarsi problemi durante la calandratura. Questi problemi sono spesso legati a una pressione inadeguata, a un'impostazione errata dello spazio o a una mancata corrispondenza tra il rivestimento e le condizioni di pressatura. La sezione successiva discute i difetti più comuni osservati nella calandratura degli elettrodi e come possono essere evitati.
10. Problemi comuni nella calandratura e come evitarli
Anche se il processo di calandratura sembra semplice, è uno dei passaggi più delicati nella produzione degli elettrodi. Poiché lo spessore, la densità e la porosità sono tutti interessati allo stesso tempo, piccoli errori di pressione o di gap possono portare a difetti che potrebbero non essere visibili finché la batteria non viene testata. Sia negli ambienti pilota che in quelli di produzione, comprendere i problemi tipici della calandratura è essenziale per mantenere una qualità stabile.
Uno dei difetti più comuni è la rottura dello strato di rivestimento. Questo di solito si verifica quando la pressione è troppo alta o quando l'elettrodo contiene troppo poco legante. Durante la compressione, le particelle devono avvicinarsi e, se il rivestimento non è sufficientemente flessibile, potrebbe fratturarsi invece di deformarsi. Le crepe possono ridurre il contatto elettrico e creare punti deboli che portano alla perdita di capacità durante la pedalata. Per evitare questo problema, la pressione dovrebbe essere aumentata gradualmente durante lo sviluppo del processo e potrebbe essere necessario regolare il contenuto del legante o la temperatura di calandratura.
La delaminazione tra il rivestimento e il collettore di corrente è un altro problema frequente. Quando l'adesione è insufficiente, il rivestimento potrebbe separarsi dalla pellicola durante la pressatura. Ciò può accadere se il rivestimento è troppo secco, se la distribuzione del legante non è uniforme o se la pressione viene applicata troppo rapidamente. Condizioni di essiccazione adeguate e una corretta formulazione del legante sono importanti per garantire una buona adesione prima della calandratura. In alcuni casi, la calandratura a caldo può migliorare l'adesione perché il legante ammorbidito aiuta il rivestimento ad aderire più saldamente alla lamina.
Anche la densità irregolare lungo la larghezza dell'elettrodo è un problema comune, specialmente negli elettrodi larghi utilizzati per celle a sacca o prismatiche. Se la distanza tra i rulli non è perfettamente uniforme, è possibile che il centro dell'elettrodo venga premuto più fortemente dei bordi o viceversa. Ciò porta a differenze di carico e può causare squilibri nella cella finita. Le calandre di alta-qualità utilizzano la compensazione automatica dello spazio per ridurre questo effetto, ma sono comunque necessari un corretto allineamento e una tensione stabile. Negli ambienti pilota e di produzione, questo tipo di difetto viene solitamente ridotto al minimo utilizzando una calandra a batteria di precisione progettata per elettrodi larghi.
Possono verificarsi increspature o stiramenti del foglio quando la tensione del nastro non è adeguatamente controllata. Se la tensione è troppo elevata, la lamina potrebbe allungarsi leggermente quando passa attraverso i rulli, risultando in un rivestimento più sottile dopo la pressatura. Se la tensione è troppo bassa, l'elettrodo potrebbe non rimanere piatto e le pieghe locali potrebbero causare una compressione non uniforme. Per mantenere una tensione stabile è necessaria una corretta sincronizzazione tra la calandra e le altre macchine della linea. Questo è il motivo per cui le unità di calandratura vengono normalmente installate come parte di un'attrezzatura completa di ricerca e sviluppo o di un sistema di produzione di batterie piuttosto che utilizzate come macchine autonome.
Un altro problema che diventa più serio negli elettrodi ad alta-energia è l'eccessiva perdita di porosità. Quando l'elettrodo viene premuto con troppa forza, i pori diventano molto piccoli e l'elettrolita non riesce a penetrare facilmente. La batteria potrebbe mostrare un'elevata resistenza interna o una scarsa capacità di velocità anche se la densità è elevata. Questo problema è particolarmente importante per gli elettrodi spessi e gli anodi contenenti silicio-, dove il trasporto degli ioni è già più difficile. In tali casi, la condizione di calandratura deve essere ottimizzata per mantenere una porosità sufficiente pur ottenendo la densità richiesta.
Molti di questi problemi si verificano durante lo scale-up dal laboratorio alla produzione pilota. In laboratorio, i campioni corti possono sembrare accettabili anche se le condizioni di pressatura non sono ideali. Quando gli stessi parametri vengono utilizzati su elettrodi più lunghi, piccole variazioni diventano più visibili. Per questo motivo, la verifica del processo in una linea pilota è un passo importante prima della produzione in serie. Testando le condizioni di rivestimento e calandratura in un ambiente controllato, gli ingegneri possono identificare tempestivamente i difetti e regolare il processo prima di costruire una fabbrica completa.
Poiché la calandratura influisce allo stesso tempo sulle prestazioni elettriche, sulla stabilità meccanica e sulla bagnatura dell'elettrolita, deve essere ottimizzata insieme al rivestimento e all'essiccazione anziché trattata come una fase isolata. Quando l'intero processo degli elettrodi è progettato come un sistema integrato, è possibile mantenere densità e porosità stabili, garantendo prestazioni costanti della batteria sia nelle linee pilota che in quelle di produzione.
Nella sezione finale, riassumeremo i principi chiave della calandratura degli elettrodi e discuteremo le tendenze future negli elettrodi ad alta-densità, nei rivestimenti spessi e nella produzione di batterie di prossima-generazione.
11. Tendenze future nella calandratura degli elettrodi
Con la continua evoluzione della tecnologia delle batterie agli ioni di litio-, i requisiti per la calandratura degli elettrodi stanno diventando sempre più stringenti. Una maggiore densità di energia, elettrodi più spessi e nuovi materiali attivi richiedono tutti un controllo più preciso della densità e della porosità rispetto alle precedenti generazioni di batterie. In molti progetti di celle moderne, il processo di calandratura non è più una semplice fase di regolazione dello spessore, ma un'operazione critica che determina se la struttura dell'elettrodo può soddisfare sia i requisiti meccanici che quelli elettrochimici.
Una delle tendenze più importanti è l’aumento del carico sugli elettrodi. Per migliorare la densità energetica volumetrica, i produttori stanno rivestendo strati più spessi di materiale attivo sul collettore di corrente. Questi elettrodi spessi richiedono una compressione più forte per raggiungere la densità target, ma una pressione eccessiva può bloccare i pori e rendere difficile la penetrazione dell'elettrolita. Di conseguenza, le condizioni di calandratura devono essere ottimizzate con maggiore attenzione rispetto a prima, spesso utilizzando rulli riscaldati e un controllo preciso dello spazio per ottenere il corretto equilibrio tra compattazione e porosità.
Un'altra tendenza è l'uso di materiali ad alta-capacità come anodi contenenti silicio-e catodi ad alto-nichel. Questi materiali possono aumentare significativamente la densità energetica, ma introducono anche nuove sfide meccaniche. Le particelle di silicio, ad esempio, si espandono durante la litiazione, creando stress all'interno dell'elettrodo. Se l'elettrodo viene premuto troppo forte, la tensione interna potrebbe causare rotture o perdita di contatto elettrico. In questi casi, il processo di calandratura deve lasciare una porosità sufficiente per consentire alla struttura di assorbire le variazioni di volume mantenendo comunque una buona conduttività. Ciò rende il controllo della densità più complesso e aumenta l’importanza di apparecchiature precise.
Le batterie-allo stato solido rappresentano una sfida ancora più grande. In molti sistemi a stato solido-, l'elettrodo contiene particelle di elettrolita solido invece di pori riempiti di liquido-. Le proprietà meccaniche di questi materiali sono molto diverse da quelle degli elettrodi convenzionali e la densità ottimale potrebbe non corrispondere alla massima compattazione possibile. In alcuni progetti, una pressione eccessiva può danneggiare la rete elettrolitica solida e ridurre la conduttività ionica. Per questo motivo, lo sviluppo su scala pilota-di elettrodi allo stato solido- richiede solitamente condizioni di calandratura specializzate integrate in una linea pilota completa di batterie allo stato solido in modo che il comportamento di rivestimento, pressatura e sinterizzazione possa essere studiato insieme.
Anche l'automazione e il monitoraggio del processo stanno diventando sempre più importanti nella moderna produzione di elettrodi. Nelle linee di produzione più vecchie, i parametri di calandratura venivano spesso impostati manualmente e controllati misurando campioni offline. Oggi, molte fabbriche utilizzano la misurazione dello spessore online, il controllo automatico della pressione e sistemi di feedback a circuito chiuso-per mantenere una densità costante su lunghi rotoli di elettrodi. Questi sistemi consentono alla calandra di regolarsi automaticamente quando lo spessore del rivestimento cambia leggermente, riducendo le variazioni e migliorando la resa.
Un altro sviluppo è l'integrazione della calandratura in linee di produzione di elettrodi completamente continue. Invece di far funzionare ciascuna macchina separatamente, le fabbriche moderne collegano miscelazione, rivestimento, essiccazione, calandratura e taglio in un unico processo sincronizzato. Questo approccio rende più semplice mantenere densità e porosità stabili, poiché ogni passaggio è controllato nelle stesse condizioni. Nella produzione su larga-scala, le calandre vengono quindi quasi sempre installate come parte di una linea completa di produzione di batterie
anziché essere utilizzati come apparecchiature autonome.
Poiché i requisiti prestazionali delle batterie continuano ad aumentare, il ruolo della calandratura diventerà ancora più importante. I futuri progetti degli elettrodi richiederanno probabilmente una maggiore precisione, un migliore controllo della temperatura e una regolazione della pressione più avanzata per mantenere la struttura corretta. Gli ingegneri che lavorano sia nella ricerca che nella produzione devono comprendere non solo come utilizzare la calandra, ma anche come il processo di pressatura interagisce con il rivestimento, l'essiccazione e la formulazione del materiale.
12. Conclusione
Il processo di calandratura è uno dei passaggi più critici nella produzione degli elettrodi delle batterie agli ioni di litio. Comprimendo l'elettrodo rivestito ad uno spessore controllato, la calandratura determina la densità finale, la porosità e la stabilità meccanica del rivestimento. Questi parametri strutturali influiscono direttamente sulla conduttività elettrica, sulla bagnabilità dell'elettrolita, sul trasporto degli ioni e sulla durata del ciclo, rendendo la calandratura essenziale per ottenere batterie ad alte-prestazioni.
Un controllo adeguato della calandratura richiede la comprensione della relazione tra pressione, spessore, densità e porosità. L’aumento della pressione riduce lo spessore e aumenta la densità, ma diminuisce anche la porosità. Se l'elettrodo diventa troppo denso, la penetrazione dell'elettrolita e il trasporto degli ioni potrebbero essere limitati. Se l'elettrodo rimane troppo poroso, il contatto elettrico potrebbe essere insufficiente e la densità di energia sarà inferiore. Il corretto equilibrio dipende dal sistema di materiale, dal design dell'elettrodo e dall'applicazione target e di solito deve essere determinato attraverso l'ottimizzazione sperimentale.
La precisione dell'attrezzatura gioca un ruolo importante nel mantenere condizioni di calandratura stabili. La moderna produzione di batterie utilizza rulli ad alta-rigidità, controllo automatico dello spazio, sistemi di pressione idraulica e regolazione della tensione per garantire una compressione uniforme su tutta la larghezza dell'elettrodo. I rulli riscaldati vengono spesso utilizzati per ammorbidire il legante e migliorare la riorganizzazione delle particelle, consentendo di ottenere una densità più elevata senza danneggiare il rivestimento. Queste caratteristiche sono particolarmente importanti negli ambienti pilota e di produzione, dove i rulli di elettrodi lunghi richiedono condizioni di pressatura costanti.
Cambiano anche i requisiti per la calandratura man mano che il processo passa dalla ricerca di laboratorio alla produzione pilota e alla produzione completa. Le apparecchiature di laboratorio enfatizzano la flessibilità, mentre le linee pilota richiedono ripetibilità e le linee di produzione richiedono stabilità continua. Per questo motivo le calandre vengono solitamente integrate in sistemi completi di lavorazione degli elettrodi anziché utilizzate da sole. Quando rivestimento, asciugatura, pressatura e taglio vengono ottimizzati insieme, la struttura dell'elettrodo può essere controllata in modo più accurato, riducendo le variazioni e migliorando le prestazioni della batteria.
Le future tecnologie delle batterie renderanno la calandratura ancora più importante. Elettrodi spessi, materiali ad alta-capacità e design-allo stato solido richiedono tutti un controllo più preciso della densità e della porosità rispetto alle tradizionali celle agli ioni di litio-. Gli ingegneri devono quindi considerare la calandratura non come una semplice fase meccanica, ma come una parte fondamentale della progettazione degli elettrodi e dell'ingegneria di processo.
Un processo di calandratura ben-progettato garantisce che l'elettrodo abbia il corretto equilibrio tra conduttività, porosità e resistenza meccanica, consentendo alla batteria di raggiungere un'elevata densità di energia, un lungo ciclo di vita e prestazioni affidabili nelle applicazioni reali.
Informazioni su TOB NUOVA ENERGIA
TOB NUOVA ENERGIAè un fornitore professionale di soluzioni integrate per la ricerca sulle batterie, la produzione pilota e la produzione industriale. L'azienda fornisce sistemi di apparecchiature completi che coprono la miscelazione dei liquami, il rivestimento degli elettrodi, la calandratura, il taglio, l'assemblaggio delle celle, la formazione e il test per batterie agli ioni di litio, agli ioni di sodio, agli ioni di sodio e allo stato solido.
Con una vasta esperienza in progetti di laboratorio, pilota e di produzione, TOB NEW ENERGY offre soluzioni personalizzate tra cui
- Calandra a batteria
- Macchina per il rivestimento di batterie
- Linea laboratorio batterie
- Soluzione per linea pilota a batteria
- Linea di produzione di batterie
- Attrezzatura per la ricerca e lo sviluppo delle batterie
- Linea pilota batteria allo stato solido
Tutte le apparecchiature possono essere configurate in base ai requisiti di processo del cliente, alle dimensioni degli elettrodi e agli obiettivi di capacità, garantendo una transizione graduale dalla ricerca sui materiali alla produzione industriale.


